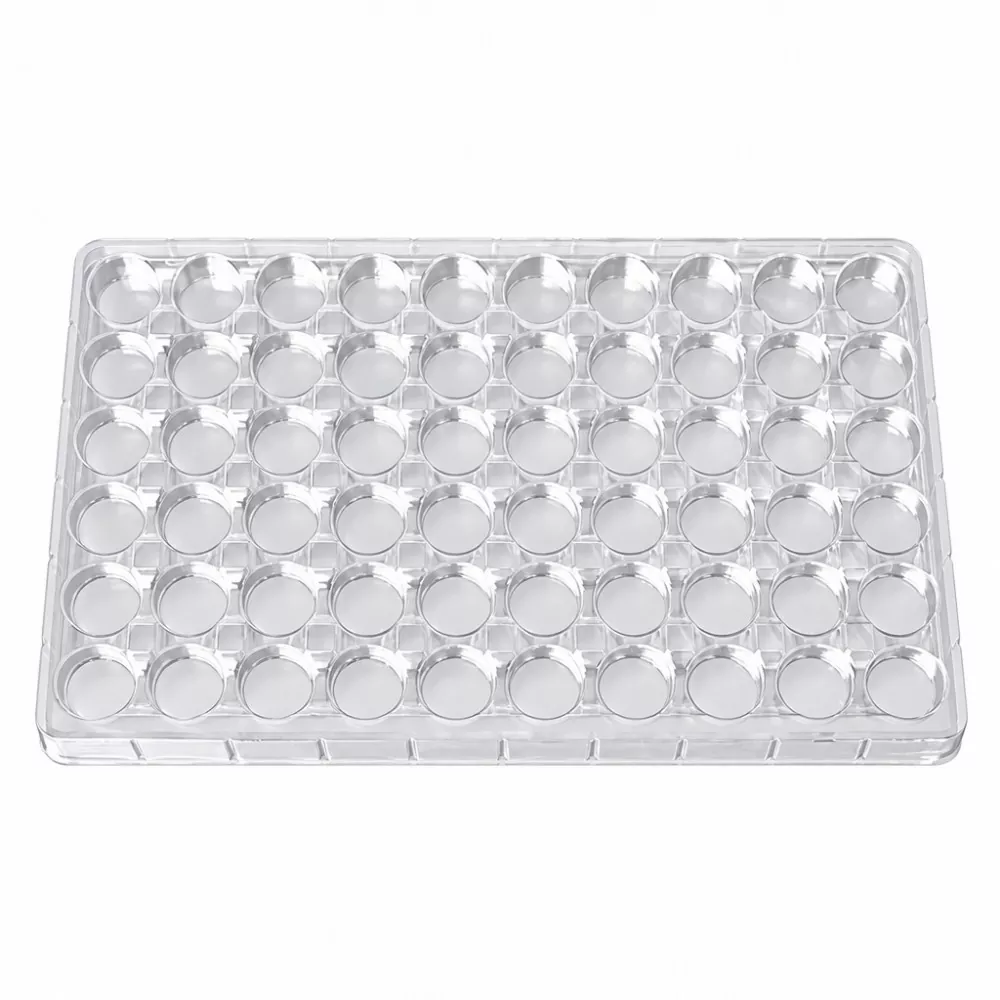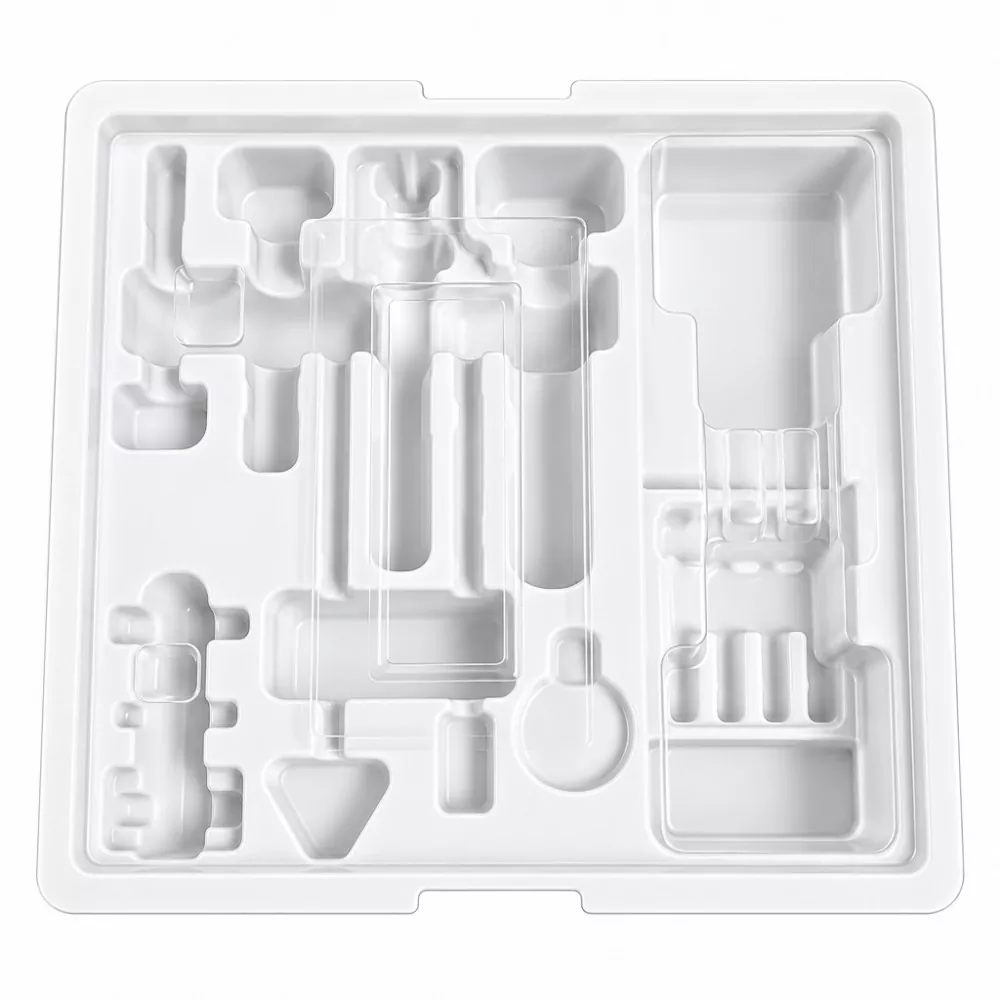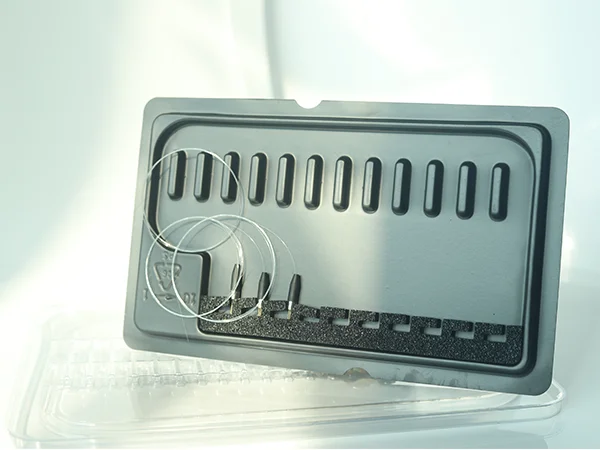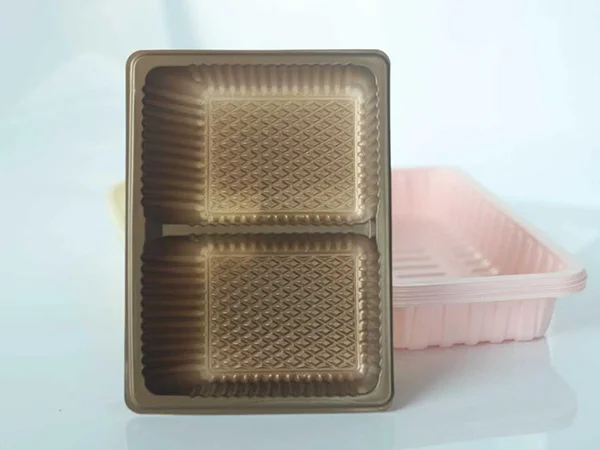
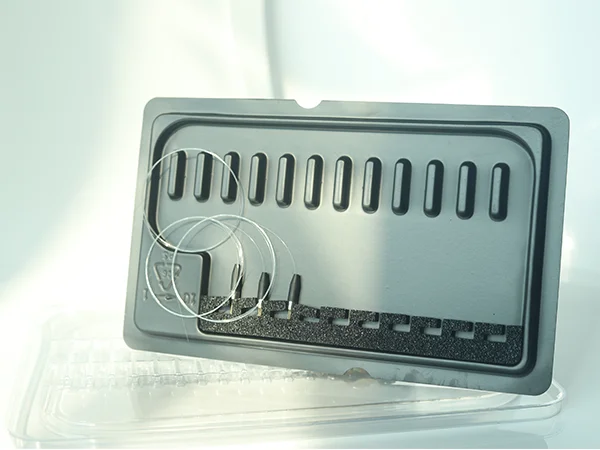
Statisk elektrisitet er en praktisk bekymring i elektronikkproduksjon fordi sensitive komponenter kan bli utsatt for elektrostatisk ladning under lagring, håndtering, montering, inspeksjon og transport. Emballasje må derfor gjøre mer enn å skille produkter fysisk. Den skal også gi kontrollert elektrostatisk oppførsel samtidig som den opprettholder de dimensjonale, mekaniske og renhetsegenskapene som kreves av applikasjonen. Termoformede skuffer laget av PP, PET, PS og annen passende plast kan konfigureres rundt individuelle komponenter, kretskort, kontakter, sensorer, optoelektroniske deler og industrielle elektroniske enheter. Materialet, overflatemotstandsområdet, hulromsgeometri, veggtykkelse, farge, overflatebehandling og stablestruktur kan alle påvirke hvordan den ferdige emballasjen yter. En godt designetAntistatisk termoplastemballasjebegynner med komponenten og håndteringsmiljøet, og kobler deretter materialvalg med hulromslayout og produksjonskontroller. Storformat termoforming gjør det også mulig å utvikle emballasje for overdimensjonerte komponenter eller flerdelte systemer i stedet for å begrense løsningen til små standardbrett.
Innholdsfortegnelse
Klikk på en seksjon nedenfor for å hoppe direkte til emnet du vil utforske.
- 01. Hva trenger ESD-emballasje for å kontrollere?
- 02. Hvilke termoplaster passer til forskjellige ESD-applikasjoner?
- 03. Hvordan bør overflatemotstand spesifiseres?
- 04. Hvordan bør en ESD-skuff utformes?
- 05. Hvorfor er termoforming nyttig for elektroniske skuffer?
- 06. Hvor brukes ESD-brett ofte?
- 07. Hvordan fungerer renslighet og produktbeskyttelse sammen?
- 08. Hvilken informasjon er nødvendig for tilpasset utvikling?
- 09. Hva bør sjekkes før forsendelse?
- 10. Ofte stilte spørsmål
Hva trenger ESD-emballasje for å kontrollere?
Elektronikkemballasje fungerer som en del av håndteringssystemet rundt en komponent. Når den komponenten er følsom for elektrostatiske hendelser, må brettet gi forutsigbar elektrisk oppførsel i tillegg til fysisk organisering. Dette er grunnen til at ESD-emballasje bør spesifiseres gjennom målbare materialer og overflateegenskaper i stedet for gjennom utseende alene.
Statisk ladning kan utvikles gjennom kontakt og separasjon mellom ulike materialer, bevegelse under håndtering, friksjon og andre vanlige produksjonsaktiviteter. En sensitiv komponent kan gå gjennom mange stadier før den endelige monteringen, så emballasjen kan åpnes, overføres, stables og gjenbrukes flere ganger. Hvert trinn skaper muligheter for ukontrollerte elektrostatiske forhold dersom emballasjen ikke er utformet hensiktsmessig.
Emballasjestrukturen påvirker også produktbevegelsen. Et brett med dedikerte hulrom kan holde individuelle komponenter adskilt og redusere unødvendig kontakt mellom nabodeler. For kontakter, sensorer, PCB-relaterte komponenter og andre presisjonsprodukter kan kontrollert posisjonering gjøre manuell og produksjonslinjehåndtering mer ryddig.
Elektrostatisk oppførsel
Materialet skal gi en definert overflatemotstandskarakteristikk som er passende for den tiltenkte ESD-beskyttelsesstrategien. Ulike produkter og håndteringsmiljøer kan kreve forskjellige elektriske egenskaper.
Mekanisk beskyttelse
Brettet skal fysisk støtte delen og redusere uønsket bevegelse, kontakt og støt under normal lagring, overføring og transport.
Dimensjonsorganisasjon
Produktspesifikke hulrom holder komponenter på kontrollerte steder og kan gjøre lasting, lossing, inspeksjon og produksjonslinjeoverføring mer forutsigbar.
Håndteringskompatibilitet
Brettet bør utformes rundt selve prosessen, inkludert manuell håndtering, automatisert bevegelse, stabling, nesting, midlertidig lagring og linjesideomsetning.
Effektiv elektronisk emballasje kombinerer elektrostatisk kontroll med fysisk organisering. Ingen av funksjonene skal behandles som en isolert funksjon.
Det er også viktig å forstå at ikke alle elektroniske komponenter har samme følsomhet eller håndteringskrav. Halvlederpakker, kontakter, sensorer, optiske moduler og sammensatte kretskort kan variere i vekt, form, utsatte overflater og prosessmiljø. Emballasje bør derfor utvikles rundt selve produktet i stedet for å stole på én universell brettstruktur.
- Definert ESD-atferd:de elektriske egenskapene bør spesifiseres i henhold til komponent- og prosesskravene.
- Stabil posisjonering:individuelle hulrom kan begrense uønsket bevegelse under håndtering.
- Passende struktur:veggtykkelse, dybde og geometri skal samsvare med det fysiske produktet.
- Prosesskompatibilitet:stabling, hekking, inspeksjon og håndtering på linjesiden bør vurderes fra begynnelsen.
Hvilke termoplaster passer til forskjellige ESD-applikasjoner?
Termoplastisk valg påvirker mer enn elektrisk oppførsel. Den bestemmer også stivhet, slagfasthet, fleksibilitet, gjennomsiktighet, temperaturoppførsel, utseende og formingsegenskaper. For elektroniske skuffer må disse egenskapene vurderes sammen fordi et materiale som gir én ønskelig funksjon kan introdusere begrensninger i et annet område.
PP for gjentatt håndtering
PP er nyttig når et brett trenger en kombinasjon av bøyningsmotstand, fallmotstand og temperaturmotstand. Disse egenskapene er relevante i applikasjoner hvor brettet kan gjentatte ganger lastes, overføres, stables eller returneres til et produksjonsområde.
SMT-miljøer kan innebære hyppig håndtering og organisert bevegelse mellom prosesstrinn. En PP-basert struktur kan vurderes der emballasjen må tåle gjentatt bruk samtidig som dens definerte elektrostatiske egenskaper opprettholdes.
KJÆLEDYR for åpenhet og stivhet
KJÆLEDYR gir høy transparens og god hardhet, noe som gjør det nyttig der komponentinspeksjon og produktsynlighet er viktig. Et gjennomsiktig brett kan gjøre det lettere for operatører å identifisere komponentarrangementet uten å fjerne hvert element fra sin posisjon.
Synlighet kan også støtte inspeksjonsorienterte arbeidsflyter. Når emballasjekonseptet tillater operatører å se produktet direkte, kan brettet gi organisering samtidig som det bevarer en klar oversikt over komponenten.
PS for generelle brettstrukturer
PS er relativt sprø og har noe lavere gjennomsiktighet enn PET. Det kan likevel vurderes for generell omsetningsbrett for elektroniske komponenter der den generelle strukturen og håndteringsmiljøet er forenlig med dens egenskaper.
Riktig valg bør ikke være basert på et materialnavn alene. Den faktiske komponentvekten, hulromsdimensjoner, forventet påvirkning, temperaturforhold, krav til gjennomsiktighet og tiltenkt håndteringsfrekvens påvirker valget.
| Materiale | Hovedegenskaper | Typiske applikasjoner | Viktige valg |
|---|---|---|---|
| PP | God motstand mot bøyning, fallmotstand og temperaturmotstand. | SMT-håndteringsbrett, omsetningsbrett og gjenbrukbar elektronisk emballasje. | Gjentatt håndtering, støteksponering, temperaturforhold og strukturell fleksibilitet. |
| KJÆLEDYR | Høy gjennomsiktighet og god hardhet. | Inspeksjonsbrett og emballasje hvor komponentsyn er viktig. | Gjennomsiktighet, stivhet, utseende og nødvendig hulromstruktur. |
| PS | Relativt sprø med litt lavere gjennomsiktighet. | Generell elektronisk komponenthåndtering og omsetningsbrett. | Generelle konstruksjonskrav og håndteringsforhold. |
| Andre egnede termoplaster | Valgt i henhold til spesifikke produkt- og prosesskrav. | Spesialisert tilpasset elektronisk emballasje. | Nødvendige elektriske, mekaniske, miljø- og utseendeegenskaper. |
I praksis bør elektrisk ytelse forbli koblet til mekanisk ytelse. Et brett kan ha ønsket motstandsområde, men likevel være dårlig egnet til produktet hvis formen, fleksibiliteten eller temperaturoppførselen ikke samsvarer med håndteringsmiljøet.
Hvordan bør overflatemotstand spesifiseres?
Overflatemotstand er en av de sentrale tekniske parameterne i ESD-emballasje fordi den gir en målbar måte å beskrive den elektriske oppførselen til emballasjematerialet. Målområdet bør velges i henhold til komponentens ESD-krav og det omkringliggende håndteringsmiljøet.
A customized packaging program can specify surface resistance from 1.0×10⁴Ω to 1.0×10¹¹Ω. That range covers multiple electrostatic-control requirements, but the existence of a wide range does not mean that one value is automatically suitable for every application.
Ulike elektroniske produksjonsmiljøer kan ha ulike krav til ladekontroll, materialhåndtering og prosessintegrasjon. Et brett som brukes til generell komponentomsetning kan ha en annen spesifikasjon enn et brett som brukes til sensitiv inspeksjon, automatisert håndtering eller pakking av komponenter med eksponerte ledende strukturer.
Start med komponentkravet
Det første spørsmålet bør være hvilket nivå av ESD-kontroll som kreves av komponenten og håndteringsprosessen. Emballasjespesifikasjonen bør da utvikles rundt dette kravet i stedet for å velge en elektrisk verdi bare fordi den er vanlig å bruke.
Tenk på det komplette pakkesystemet
Brettet er bare ett element i emballasjemiljøet. Ytterkartonger, dempende materialer, separatorer, arbeidsflater, håndteringsutstyr og andre emballasjekomponenter kan også påvirke de elektrostatiske forholdene rundt produktet.
Dette gjør tenkning på systemnivå viktig. Et brett med en kontrollert motstandskarakteristikk bør fortsatt integreres i en håndteringsprosess som gjenkjenner den elektriske oppførselen til de omkringliggende materialene og utstyret.
Koble motstand med geometri
Elektriske spesifikasjoner bør ikke få ingeniører til å overse fysisk beskyttelse. Kavitetsdybden, veggavstanden og posisjoneringsstrukturen må beskytte komponenten samtidig som den nødvendige elektrostatiske funksjonen bevares.
- Definer det nødvendige motstandsområdet:koble målverdien til det faktiske ESD-beskyttelseskravet.
- Hold komponenten i en kontrollert posisjon:bruk hulrom og lokaliseringsfunksjoner der det er nødvendig.
- Se gjennom hele håndteringsmiljøet:vurdere de andre materialene og utstyret som samhandler med skuffen.
- Bekreft det ferdige produktet:bruk egnet motstandstestingsutstyr for å kontrollere at de spesifiserte elektriske egenskapene oppnås.
En målbar spesifikasjon gjør også kommunikasjonen enklere mellom emballasjedesignere, komponentprodusenter og produksjonsteam. I stedet for å beskrive et brett bare som "antistatisk", kan prosjektet identifisere det tiltenkte motstandsområdet og materialkonstruksjonen som kreves for å oppnå det.
Hvordan bør en ESD-skuff utformes?
Elektrisk kontroll er bare en del av designproblemet. Et elektronisk brett må også holde komponenten sikkert, tillate praktisk lasting og lossing, passe til håndteringsutstyret og være kompatibel med stablings- eller hekkekrav.
1. Definer produktkonvolutten
Begynn med de nøyaktige dimensjonene til komponenten. Registrer lengde, bredde, høyde, diameter, fremspring, koblingsplasseringer, sensitive overflater og alle områder som ikke skal komme i kontakt med brettet.
For uregelmessige elektroniske sammenstillinger kan den nyttige designinformasjonen inkludere flere tverrsnittsdimensjoner i stedet for én samlet størrelse. Dette kan være spesielt viktig for kontakter, sensorer og PCB-sammenstillinger med utstående komponenter.
2. Bygg hulrommet rundt produktet
Et dedikert hulrom kan kontrollere posisjonen til hver del samtidig som det skaper separasjon mellom nabokomponenter. Hulromsgeometri bør balansere retensjon og tilgjengelighet. For løs plassering kan tillate bevegelse, mens for restriktiv geometri kan gjøre lasting og lossing vanskelig.
3. Vurder veggtykkelse
Veggtykkelsen påvirker skuffens stivhet, vekt og formingsadferd. Store hulrom og dype strukturer kan kreve nøye vurdering av materialfordeling under termoforming. Tykkelsen bør derfor vurderes sammen med formingsretningen og den endelige brettgeometrien.
4. Legg til stablings- eller hekkefunksjoner
Gjenbrukbare elektroniske skuffer må ofte stables når de er lastet og nestes når de er tomme. Disse funksjonene kan redusere lagringskompleksiteten og forbedre håndteringseffektiviteten, men geometrien må utformes slik at stablede skuffer forblir stabile og hulrommene ikke forstyrrer hverandre.
5. Beskytt sensitive overflater
Komponenter kan ha synlige hus, koblinger, linser, pinner eller ferdige overflater som krever kontrollert kontakt. Der det er hensiktsmessig kan brettet konfigureres med beskyttende innlegg eller utvalgte dempingsfunksjoner slik at produktet støttes uten unødvendig overflatekontakt.
6. Plan for automatisert håndtering
Elektronikkfabrikker kan flytte skuffer manuelt, med vogner, transportører eller automatisert håndteringsutstyr. Skuffstrukturen skal være kompatibel med den tiltenkte prosessen, inkludert tilgangspunkter, stablehøyde, orientering og lasteretning.
Geometri
Dimensjoner, hulrom, dybde, avstand, åpninger og brettomkrets skal samsvare med komponenten og pakkemiljøet.
Elektrisk spesifikasjon
Det nødvendige området for overflatemotstand bør defineres i henhold til ESD-karakteristikkene som kreves for den spesifikke applikasjonen.
Håndtering
Lasting, lossing, stabling, hekking, inspeksjon og bevegelse langs linjen bør alle vurderes under design.
Beskyttelse
Kontaktområder, demping og hulromsform kan tilpasses for å redusere uønsket bevegelse og fysisk kontakt.
De mest pålitelige skuffedesignene er derfor applikasjonsspesifikke. De er ikke avhengige av et fast hulromsmønster når selve produktet har en unik form eller et spesielt håndteringskrav.
Hvorfor er termoforming nyttig for elektroniske skuffer?
Termoforming er spesielt nyttig når elektronisk emballasje krever tilpassede hulrom, store overflater, buede konturer eller brede brettdimensjoner. Et oppvarmet termoplastark kan formes over verktøy for å skape en produktspesifikk struktur uten å tvinge hver applikasjon inn i et lite standardformat.
Dette er viktig for elektronikk fordi komponentemballasje kan variere fra små enkeltdeler til større sammenstillinger og flerdelte systemer. Ett brett kan trenge et rutenett med små hulrom, mens et annet kan kreve dype lommer for større sammenstillinger.
Storformatkapasitet
Termoformet emballasje kan produseres i dimensjoner på opptil ca. 1300 × 750 × 740 mm, avhengig av den faktiske brettstrukturen og produksjonskravene. Denne brede formingsevnen er nyttig når et emballasjesystem dekker en stor enhet eller flere produktsoner.
Tilpassede hulromsoppsett
Termoforming gjør at hulromsmønsteret kan utvikles rundt produktarrangementet. Individuelle hulrom kan fordeles i henhold til komponentdimensjoner, og det totale brettfotavtrykket kan tilpasses eksisterende transport- eller lagringsstrukturer.
Utviklingsfleksibilitet
Elektroniske produkter kan endres under utvikling. Koblingsposisjoner, husdimensjoner, PCB-konfigurasjoner og tilbehørsarrangement kan alle revideres. En fleksibel termoformingstilnærming kan støtte utvalgte utviklingsprosjekter der det kreves tilpasset verktøy og bredformatstrukturer.
Materialvariasjon
PP, PET, PS og andre egnede termoplaster kan vurderes i termoformingsprosessen. Dette gjør at de elektriske, mekaniske og visuelle kravene til brettet kan evalueres sammen.
Integrasjon med emballasjefunksjoner
Formingskonseptet kan inkludere posisjoneringsområder, stablestrukturer, åpninger og andre funksjonelle detaljer. Der det er behov for ekstra overflatebeskyttelse, kan også utvalgte dempende materialer integreres i emballasjedesignet.
Termoforming er mest nyttig når emballasjegeometrien må følge produktet tett i stedet for å tvinge en kompleks komponent inn i et generisk brettformat.
Produksjonsprosessen bør fortsatt velges i henhold til produktgeometrien, nødvendig elektrisk oppførsel, produksjonsmengde og overordnet emballasjestrategi. Termoforming er et prosessalternativ i stedet for et universelt svar for hver elektronisk emballasjeapplikasjon.
Hvor brukes ESD-brett ofte?
ESD-kontrollerte termoformede skuffer kan støtte mange stadier av elektronikkproduksjon og logistikk. Den nøyaktige strukturen avhenger av om emballasjen er beregnet for lagring, inspeksjon, produksjonslinjeflytting, omsetning eller transport.
- Elektroniske komponenter:kontakter, sensorer, PCB-relaterte deler, halvlederkomponenter og andre statiske følsomme produkter kan ordnes i dedikerte hulrom.
- PCB-håndtering:kretskort og elektroniske enheter kan støttes under midlertidig lagring, overføring og produksjonslinjebevegelse.
- Elektroniske presisjonsdeler:individuelle hulrom kan bidra til å opprettholde organisert posisjonering for komponenter med definerte håndteringskrav.
- SMT-produksjon:gjenbrukbare omsetningsbrett kan støtte gjentatt bevegelse mellom produksjonstrinn der kontrollert elektrostatisk oppførsel er nødvendig.
- Optoelektroniske komponenter:emballasje kan konfigureres for optisk kommunikasjon og optoelektroniske sammenstillinger med spesifiserte ESD-forhold.
- Industrielt elektronisk utstyr:store komponenter og sammenstillinger kan organiseres for lagring, intern transport og kontrollert håndtering.
Komponentinspeksjon
Inspeksjonsorientert emballasje drar nytte av organisert posisjonering og tydelig tilgang til komponenten. Når åpenhet er viktig, kan PET vurderes for strukturer som lar operatøren se produktet mens det forblir inne i skuffen.
SMT og produksjonslinjeomsetning
Produksjonsmiljøer kan innebære gjentatte brettbevegelser mellom prosesstrinn. PP kan vurderes der utmattelsesmotstand, slagfasthet og temperaturoppførsel stemmer overens med kravene til gjentatt håndtering.
PCB og monteringshåndtering
Kretskort og sammenstillinger kan ha større dimensjoner og skjøre monterte funksjoner. Bretthulrom bør derfor støtte platen uten å komme i kontakt med komponenter som ikke er konstruert for å tåle belastning.
Optoelektronisk emballasje
Optiske kommunikasjonskomponenter kan ha følsomme overflater og presise dimensjoner. Deres emballasjestruktur bør ta hensyn til komponentorientering, kontaktsoner, separasjon og de nødvendige elektrostatiske egenskapene.
Hvordan fungerer renslighet og produktbeskyttelse sammen?
Elektronikkemballasje er ikke bare en ESD-kontrollenhet. Renslighet kan også være viktig, spesielt når komponenter utsettes for støv, partikler eller overflateforurensning under produksjon. Emballasjedesign bør derfor ta hensyn til både elektrostatisk oppførsel og den fysiske renheten til brettet.
Et rent produksjonsmiljø kan bidra til å kontrollere støvvedheft under produksjon av brett. Materialhåndtering, forming, trimming og lagring bør administreres konsekvent slik at det ferdige brettet er egnet for den tiltenkte elektronikkapplikasjonen.
Kontroller kontaktområder
Ikke alle komponentoverflater skal berøre emballasjen likt. Noen produkter har ferdige kosmetiske overflater, synlige kontakter, optiske overflater eller følsomme fremspring. Kavitetsdesign kan begrense unødvendig kontakt og holde ømfintlige områder unna strukturelle kanter.
Bruk beskyttelsesinnsatser når det er hensiktsmessig
Utvalgte emballasjedesign kan inkludere dempende materialer som svamp der et ekstra mykt kontaktlag er nødvendig. Denne tilnærmingen kan bidra til å redusere overflatekontakt og håndteringsmerker for produkter med høyere utseende eller kontaktfølsomhet.
Oppretthold ren håndteringspraksis
Emballasjeytelsen påvirkes av hva som skjer etter produksjonen så vel som under produksjonen. Ren lagring, kontrollert lastingspraksis og passende håndteringsprosedyrer kan bidra til å bevare den tiltenkte tilstanden til brettet før den når komponenten.
Vurder gjenbruk
Gjenbrukbare skuffer kan gå gjennom mange håndteringssykluser. Når gjenbruk er en del av emballasjesystemet, bør designet vurdere tretthet, gjentatt rengjøring, stabling og gjentatt lasting. PP kan være nyttig i applikasjoner der disse egenskapene stemmer overens med den nødvendige elektriske og mekaniske ytelsen.
ISO-basert kvalitetsstyring kan gi et strukturert rammeverk for prosesskontroll, mens gjeldende tredjepartstesting kan brukes til å vurdere relevante material- eller produktegenskaper i henhold til kundens krav.
Hvilken informasjon er nødvendig for tilpasset utvikling?
Tilpassede brett fungerer best når emballasjedesignet starter med tydelig informasjon om produktet og håndteringsprosessen. Jo mer fullstendig innspillingen er, desto lettere er det å bestemme hulromsgeometri, materialretning, motstandsområde og generell brettstruktur.
- Definer produktet.Oppgi produktdimensjoner, generell form, kritiske fremspring og eventuelle områder som skal forbli frie for kontakt.
- Definer håndteringsmiljøet.Forklar om brettet brukes til lagring, manuell overføring, produksjonslinjeomsetning, inspeksjon, stabling eller transport.
- Definer ESD-kravet.Oppgi nødvendig område for overflatemotstand eller gjeldende emballasjekrav for komponenten.
- Definer skuffens dimensjoner.Oppgi ønsket totallengde, bredde, høyde og eventuelle restriksjoner pålagt av transportcontainere eller produksjonsutstyr.
- Definer hulromsstruktur.Bestem antall hulrom, hulromsdybde, avstand, orientering og produktlastingsretning.
- Definer tilleggsfunksjoner.Identifiser stabling, nesting, demping, posisjoneringsfunksjoner, åpninger, etiketter eller logokrav der det er aktuelt.
- Gjennomgå materialretningen.Sammenlign PP, PET og PS med de elektriske, mekaniske, temperatur- og utseendekravene til applikasjonen.
Tegninger og dimensjonsdata
Tekniske tegninger kan gi nøyaktig informasjon om kritiske dimensjoner, toleranser og komponentgrensesnitt. Dimensjonsspesifikasjoner er også nyttige når produktet har en relativt enkel geometri.
Fysisk produktinformasjon
Et fysisk produkt kan bidra til å tydeliggjøre uregelmessige former, faktiske kontaktflater, høydeoverganger og utstående komponenter som kan være vanskelig å beskrive gjennom grunnleggende dimensjoner alene. Målet er å forstå den virkelige pakkekonvolutten før hulromsdesignet er ferdigstilt.
Emballasjeutstyr og logistikk
Brettet bør også utformes rundt måten den vil bevege seg gjennom fabrikken. Beholderdimensjoner, stablehøyde, hekkedybde, transportbåndsklaring og operatørtilgang kan alle påvirke den endelige formen.
En prosjektspesifikasjon bør derfor beskrive hele reisen til brettet, fra lasting via lagring og produksjonslinjeoverføring til den endelige pakkingen eller transportfasen. Denne bredere oversikten hjelper til med å forhindre at hulromsdesignet løser bare ett trinn i prosessen.
Hva bør sjekkes før forsendelse?
Ferdige elektroniske skuffer bør kontrolleres både fra elektrisk og fysisk perspektiv. Et brett kan møte de tiltenkte dimensjonene mens det ikke opprettholder den nødvendige motstandskarakteristikken, akkurat som det kan møte motstandsområdet mens det har problemer med hulrom eller stabling.
| Kvalitetsområde | Hva du bør sjekke | Hvorfor det betyr noe |
|---|---|---|
| Overflatemotstand | Kontroller det spesifiserte elektriske motstandsområdet med egnet testutstyr. | Bekrefter at den ferdige emballasjen følger den nødvendige ESD-spesifikasjonen. |
| Dimensjoner | Bekreft brettlengde, bredde, høyde, hulromsdimensjoner og kritisk avstand. | Støtter riktig komponentplassering og kompatibilitet med emballasjesystemet. |
| Formnøyaktighet | Inspiser hulromsform, hjørner, vegger, åpninger og formede profiler. | Bidrar til å sikre konsekvent fysisk beskyttelse og lasteytelse. |
| Overflatetilstand | Sjekk synlige defekter, forurensning og generell renslighet av brettet. | Støtter kravene til presisjonselektronikkhåndtering. |
| Stabling eller hekking | Bekreft at skuffene justeres riktig når de er stablet eller nestet. | Forbedrer håndteringsstabilitet og lagringskompatibilitet. |
| Beskyttende funksjoner | Verifiser dempingsområder, posisjoneringsstrukturer og produktkontaktsoner. | Bidrar til å redusere uønsket bevegelse og kontakt med sensitive komponenter. |
Elektrisk verifisering
Det spesifiserte overflatemotstandsområdet kan kontrolleres med egnet motstandstestingsutstyr. Verifikasjon bør utføres i henhold til gjeldende testmetode og emballasjekrav.
Dimensjonsbekreftelse
Kritiske dimensjoner bør måles mot avtalte designkrav. Spesiell oppmerksomhet bør gis til hulromsdybde, hulromsposisjon, brettomkrets og enhver funksjon som har direkte grensesnitt med komponenten eller eksternt håndteringsutstyr.
Renslighet Inspeksjon
Ferdige brett bør inspiseres for synlig forurensning og materialrester. Dette er spesielt aktuelt for elektronikkemballasje hvor renslighet kan påvirke håndteringsmiljøet.
Produksjonskonsistens
Kvalitetsstyring bør dekke materialinnsats, formingsforhold, trimming, inspeksjon og håndtering av ferdige produkter. En repeterbar prosess er viktig fordi brettets elektriske og fysiske egenskaper begge må forbli konsistente gjennom hele produksjonen.
Der det er nødvendig, kan råvarer og ferdige produkter også gjennomgå gjeldende tredjeparts testing. Det nøyaktige testomfanget bør fastsettes i henhold til kundens tekniske krav og den tiltenkte elektronikkapplikasjonen.
For en bredere oversikt over tilpassede termoformede emballasjefunksjoner, besøkAntistatisk termoplastemballasjeog sammenligne det nødvendige materialet, motstandsområdet, brettstrukturen og bruksforholdene før du fullfører emballasjespesifikasjonen.
Ofte stilte spørsmål
Q1. Hvilket overflatemotstandsområde kan spesifiseres?
Q2. Hvilket materiale passer for et ESD-brett?
Q3. Kan brettet utformes for SMT-håndtering?
Q4. Hva er den maksimale termoformede emballasjestørrelsen?
Q5. Kan hulromsoppsettet tilpasses for forskjellige komponenter?
Q6. Kan forskjellige brettfarger produseres?
Q7. Kan logoer eller identifikasjonsmerker legges til?
Q8. Kan stable- og hekkestrukturer integreres?
Q9. Kan dempende materialer legges til?
Q10. Hvilken informasjon skal gis for et tilpasset brett?
Bygg et ESD-brett rundt den faktiske elektronikkapplikasjonen
Elektronisk emballasje blir mer pålitelig når det elektriske kravet og den fysiske strukturen utvikles sammen. Overflatemotstand, materialvalg, hulromsgeometri, veggtykkelse, produktplassering, renslighet og håndteringsforhold bidrar til den endelige emballasjespesifikasjonen.
En tydelig prosjektoppgave kan inkludere komponentdimensjoner, tegninger, nødvendig motstandsområde, brettfotavtrykk, hulromslayout, stablingskrav og produksjonsforhold. Disse detaljene gjør det lettere å utvikle en emballasjestruktur som passer til den faktiske elektronikkprosessen i stedet for å stole på et generisk brettformat.
For tilpassede ESD termoformet emballasjekrav,lær mer om Shunxinogkontakt oss for å diskutere kravene til elektronisk emballasje.
Endelig materiale, motstand, geometri og produksjonsspesifikasjoner bør bekreftes i henhold til komponenten, håndteringsprosessen og gjeldende kvalitetskrav.